Nowoczesny przemysł stawia przed inżynierami oraz kierownikami produkcji coraz wyższe wymagania dotyczące redukcji masy podzespołów, odporności chemicznej oraz minimalizacji kosztów wytwarzania. W wielu aplikacjach tradycyjne metale, takie jak stal nierdzewna, mosiądz czy aluminium, są skutecznie zastępowane przez polimery konstrukcyjne. Wraz ze wzrostem popularności tworzyw pojawia się jednak kluczowe pytanie technologiczne o najbardziej efektywną metodę ich kształtowania. Choć formowanie wtryskowe jest powszechnie kojarzone z przetwarzaniem plastiku, to w wielu gałęziach przemysłu prym wiedzie obróbka ubytkowa na obrabiarkach sterowanych numerycznie.
Wybór właściwej ścieżki technologicznej ma bezpośredni wpływ na budżet projektu, czas wprowadzenia produktu na rynek oraz właściwości gotowych elementów. Warto zatem przyjrzeć się czynnikom, które decydują o przewadze toczenia numerycznego nad innymi metodami produkcji części obrotowych.
Czym charakteryzuje się obróbka skrawaniem polimerów konstrukcyjnych?
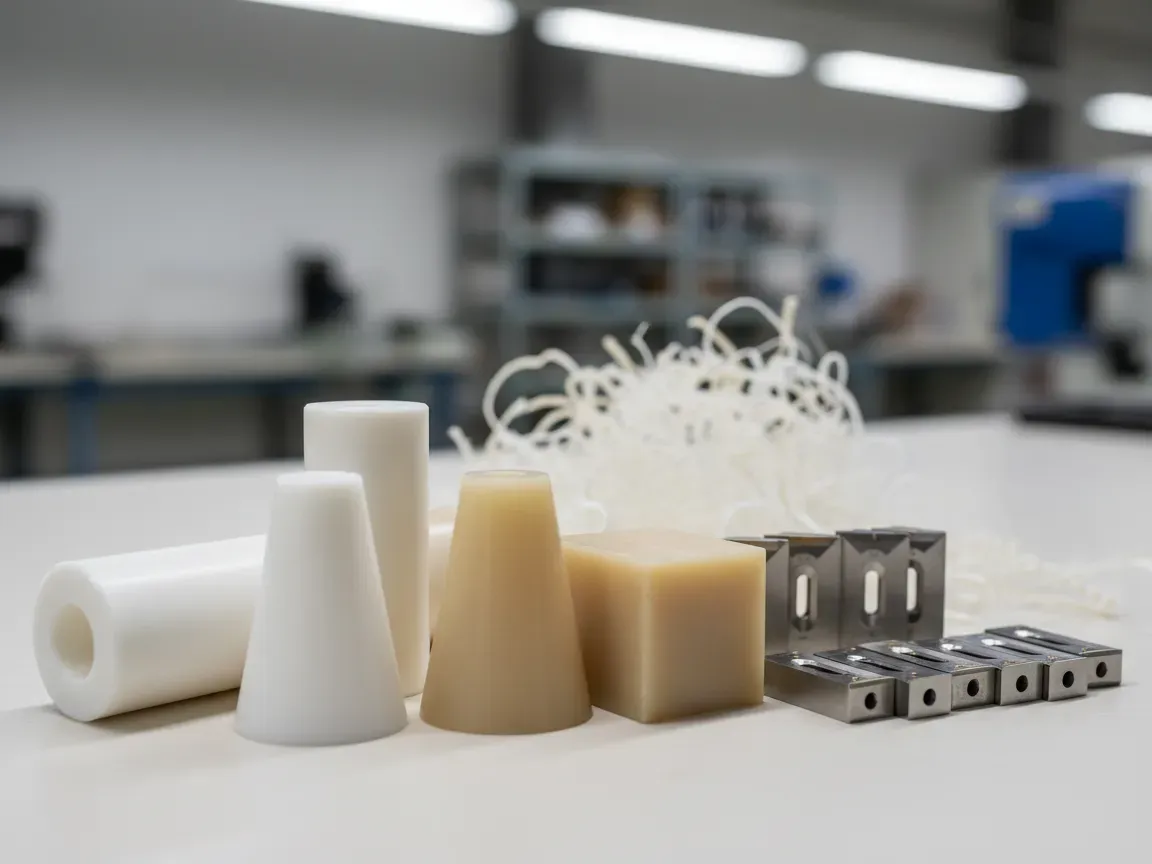
Obróbka tworzyw sztucznych różni się diametralnie od skrawania metali. Polimery, takie jak poliamid (PA6), poliacetal (POM-C), teflon (PTFE), polietylen (PE) czy zaawansowany polieteroeteroketon (PEEK), wykazują odmienne właściwości fizykomechaniczne. Charakteryzują się znacznie niższą przewodnością cieplną, większą rozszerzalnością termiczną oraz tendencją do odkształceń sprężystych pod wpływem sił skrawania i mocowania.
Profesjonalne toczenie CNC tworzyw sztucznych wymaga zastosowania dedykowanej geometrii ostrzy, odpowiednio dobranych prędkości obrotowych oraz optymalnego posuwu. Narzędzia muszą być wyjątkowo ostre, aby zapobiegać tarciu wywołującemu nadmierne ciepło, które mogłoby doprowadzić do topnienia materiału, powstawania zadziorów lub utraty stabilności wymiarowej detalu. Doświadczony wykonawca usług potrafi precyzyjnie skontrolować te zjawiska, zapewniając idealną chropowatość powierzchni oraz wąskie tolerancje pasowania.
Kiedy toczenie CNC przewyższa formowanie wtryskowe?
Wielu konstruktorów automatycznie myśli o formach wtryskowych, gdy w projekcie pojawia się element z tworzywa. Jest to technologia bezkonkurencyjna w przypadku masowych wolumenów, sięgających setek tysięcy czy milionów sztuk rocznie. Sytuacja zmienia się jednak drastycznie, gdy zapotrzebowanie obejmuje małe lub średnie serie.
Koszt wejścia i budowa formy wtryskowej
Główną barierą wdrożenia formowania wtryskowego jest konieczność zaprojektowania i wykonania stalowej formy. Koszt takiego oprzyrządowania waha się od kilkudziesięciu do nawet kilkuset tysięcy złotych, a czas jego wykonania wynosi zazwyczaj od kilku do kilkunastu tygodni. Jeśli zakład produkcyjny potrzebuje partii kilkuset tulei, pierścieni uszczelniających lub rolek prowadzących, koszt formy w przeliczeniu na pojedynczy detal czyni całe przedsięwzięcie skrajnie nieopłacalnym. Toczenie na obrabiarkach numerycznych eliminuje ten wydatek. Praca rozpoczyna się bezpośrednio z półfabrykatu w postaci wałka lub rury, co pozwala zaoszczędzić kapitał i rozpocząć wytwarzanie właściwie natychmiast.
Elastyczność konstrukcyjna i szybkie prototypowanie
W fazie badawczo-rozwojowej oraz w produkcji maszyn specjalnych projekty podlegają ciągłym optymalizacjom. Zmiana geometrii gniazda formy wtryskowej jest skomplikowana, a często technicznie niemożliwa bez wytworzenia nowego narzędzia. W technologii CNC wprowadzenie korekty sprowadza się do modyfikacji programu sterującego w środowisku CAM. Dzięki temu konstruktorzy mogą błyskawicznie przetestować prototyp, wprowadzić poprawki i wdrożyć kolejną wersję detalu w ciągu kilku godzin.
W jakich sytuacjach technicznych warto wybrać detale toczone z tworzyw?
Istnieje szereg specyficznych warunków eksploatacyjnych i montażowych, w których toczone elementy polimerowe okazują się bezkonkurencyjne pod względem funkcjonalnym. Wynika to z charakterystyki materiałów litych oraz dokładności obróbki mechanicznej.
Wąskie tolerancje wymiarowe i brak skurczu przetwórczego
Podczas krzepnięcia tworzywa w formie wtryskowej dochodzi do zjawiska skurczu, który może powodować wypaczenia, zapadnięcia materiału oraz naprężenia wewnętrzne. W przypadku detali o zróżnicowanej grubości ścianek utrzymanie rygorystycznych tolerancji rzędu setnych części milimetra bywa niezwykle trudne. Toczenie CNC pozwala ominąć te ograniczenia, ponieważ detal jest obrabiany z ustabilizowanego, wyżarzonego półfabrykatu. Pozwala to uzyskać idealną współosiowość, powtarzalne gwinty oraz precyzyjne rowki pod uszczelnienia techniczne.
Detale grubościenne i o zróżnicowanych przekrojach
Formowanie wtryskowe narzuca rygorystyczne zasady projektowe dotyczące równomiernej grubości ścianek, aby uniknąć pęcherzy gazowych czy pustek w strukturze. Wiele komponentów przemysłowych, takich jak koła pasowe, wielkogabarytowe tuleje łożyskowe czy korpusy zaworów, wymaga jednak masywnych przekrojów. Toczenie z litego pręta umożliwia swobodne kształtowanie dowolnych przekrojów bez obawy o wewnętrzną porowatość, która mogłaby osłabić odporność elementu na obciążenia dynamiczne.
Zastosowanie tworzyw wysokosprawnych
Materiały z najwyższej półki technologicznej, takie jak PEEK, PAI czy PTFE, cechują się bardzo wysoką temperaturą przetwórstwa i trudnymi parametrami płynięcia w stanie stopionym. Przetwarzanie ich metodą wtrysku wymaga wyspecjalizowanych, kosztownych maszyn. W takich przypadkach obróbka skrawaniem stanowi najbardziej racjonalną i dostępną metodę produkcji, zapewniając pełną integralność struktury krystalicznej tworzywa.
Jak zorganizować proces współpracy z zewnętrznym wykonawcą obróbki?
Inwestycja we własny park maszynowy CNC przystosowany do tworzyw wiąże się z dużymi nakładami na sprzęt, oprogramowanie i szkolenie operatorów. Z tego względu optymalnym rozwiązaniem dla wielu zakładów produkcyjnych jest outsourcing usług obróbczych. Aby kooperacja przebiegała sprawnie, warto zwrócić uwagę na kilka istotnych kwestii:
- Przygotowanie kompletnej dokumentacji technicznej z jednoznacznie określonymi tolerancjami oraz wymogami dotyczącymi chropowatości powierzchni.
- Konsultacja doboru materiału, ponieważ dostawca usług obróbki ma praktyczną wiedzę na temat podatności poszczególnych kompozycji na skrawanie i ich zachowania w danych temperaturach.
- Weryfikacja parku maszynowego podwykonawcy, w tym dostępności wieloosiowych centrów tokarskich z napędzanymi narzędziami, które pozwalają na jednoczesne frezowanie i wiercenie detalu w jednym zamocowaniu.
- Zapewnienie kontroli jakości, w tym pomiarów na maszynach współrzędnościowych, co ma kluczowe znaczenie przy odbiorze serii produkcyjnych.
Świadomy wybór technologii wytwarzania w strategii przedsiębiorstwa
Decyzja o wdrożeniu precyzyjnego toczenia polimerów technicznych pozwala zakładowi produkcyjnemu zachować pełną elastyczność operacyjną przy jednoczesnej redukcji ryzyka finansowego. Uniknięcie wysokich nakładów na formy wtryskowe stwarza przestrzeń do szybkiego reagowania na zmieniające się potrzeby rynku oraz umożliwia realizację niszowych, specjalistycznych zamówień o wysokiej marży.
Współpraca z wyspecjalizowanym partnerem technologicznym gwarantuje powtarzalność mikronowych pasowań i optymalną strukturę materiału, co przekłada się na dłuższą żywotność maszyn i urządzeń. Świadome zestawienie wolumenu produkcji z wymaganiami technicznymi detalu stanowi prostą drogę do utrzymania przewagi konkurencyjnej w nowoczesnym przemyśle.